
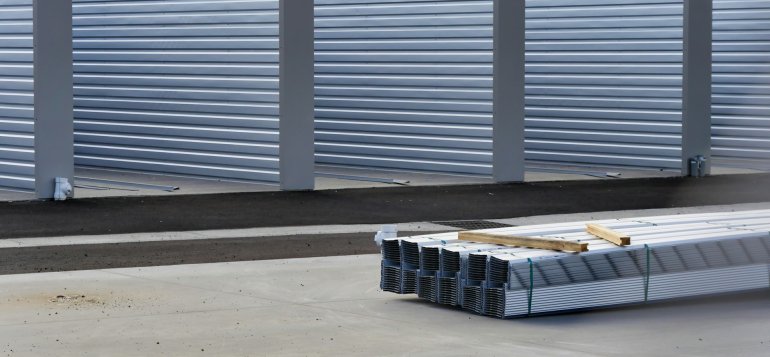
Profil aluminiowy dobiera się według czterech grup parametrów: wytrzymałości stopu i stanu jego utwardzenia, geometrii przekroju, tolerancji wymiarowych oraz środowiska pracy, które decyduje o wykończeniu powierzchni. Pominięcie jednej z nich prowadzi do przewymiarowania i zbędnych kosztów albo do odkształceń w eksploatacji. Poniżej omówiono każdy parametr wraz z wartościami z norm europejskich.
Spis treści
- Jakie parametry decydują o wyborze profilu aluminiowego?
- Który stop aluminium wybrać do profilu?
- Co oznaczają stany T4, T5, T6 i T66?
- Jak geometria przekroju wpływa na sztywność i masę profilu?
- Jakie tolerancje wymiarowe obowiązują profile aluminiowe?
- Jak dobrać wykończenie powierzchni do warunków pracy?
- Kiedy profil katalogowy nie wystarczy?
- Najczęściej zadawane pytania
- Co zapamiętać?
Jakie parametry decydują o wyborze profilu aluminiowego?
O wyborze profilu aluminiowego decyduje kilka mierzalnych parametrów, które warto zapisać w specyfikacji przed zapytaniem ofertowym. Taka lista ułatwia rozmowę z dostawcą i porównanie ofert.
- Gatunek stopu, na przykład EN AW-6060, EN AW-6063, EN AW-6005A lub EN AW-6082.
- Stan obróbki cieplnej, oznaczany literą T i cyfrą, na przykład T6.
- Własności mechaniczne: wytrzymałość na rozciąganie Rm, granica plastyczności Rp0,2 i wydłużenie A.
- Geometria przekroju: wymiary zewnętrzne, grubość ścianki, moment bezwładności i masa metra bieżącego.
- Tolerancje: wymiarowe, prostoliniowości, skręcenia i płaskości.
- Wykończenie powierzchni: surowe, anodowane, malowane proszkowo lub szczotkowane.
Kolejność ma znaczenie. Najpierw ustala się obciążenia i wymaganą wytrzymałość, potem przekrój, a na końcu wykończenie. Odwrócenie tej kolejności często kończy się wyborem stopu, który dobrze wygląda po anodowaniu, ale jest za słaby dla konstrukcji.
Który stop aluminium wybrać do profilu?
Stop aluminium dobiera się do profilu na podstawie wymaganej wytrzymałości, jakości powierzchni i łatwości wyciskania. Profile wyciskane powstają głównie ze stopów serii 6xxx, czyli aluminium z magnezem i krzemem. Im więcej dodatków stopowych, tym wyższa wytrzymałość, ale trudniejsze wyciskanie skomplikowanych kształtów i słabszy efekt dekoracyjnego anodowania.
Tabela przedstawia minimalne własności mechaniczne kształtowników wyciskanych w stanie T6 według normy PN-EN 755-2. Wartości zależą od grubości ścianki, dlatego podano zakres, którego dotyczą.
| Stop (stan T6) | Grubość ścianki | Rm min. [MPa] | Rp0,2 min. [MPa] | Typowe zastosowania | Anodowanie dekoracyjne |
|---|---|---|---|---|---|
| EN AW-6060 | do 3 mm | 190 | 150 | Okna, drzwi, meble, listwy wykończeniowe | Bardzo dobre |
| EN AW-6063 | do 10 mm | 215 | 170 | Fasady, radiatory, profile systemowe | Bardzo dobre |
| EN AW-6005A | do 5 mm | 270 | 225 | Konstrukcje fotowoltaiczne, pojazdy, podesty | Dobre |
| EN AW-6082 | od 5 do 25 mm | 310 | 260 | Elementy nośne, budowa maszyn, transport | Ograniczone |
Stop EN AW-6060 jest najłatwiejszy do wyciskania i daje najlepszą powierzchnię. Stop EN AW-6082 ma około 60% wyższą wytrzymałość na rozciąganie, lecz wymaga prostszych przekrojów i grubszych ścianek. Różnice między stopami 6060 i 6063 są niewielkie, a według opisu stopu 6060 sprowadzają się głównie do nieco wyższej zawartości magnezu w 6063.
Co oznaczają stany T4, T5, T6 i T66?
Stan T określa sposób obróbki cieplnej profilu i w praktyce decyduje o jego wytrzymałości tak samo mocno jak gatunek stopu. Ten sam stop w różnych stanach może mieć bardzo różne parametry.
- T4: profil przesycony i starzony naturalnie, w temperaturze otoczenia.
- T5: profil schłodzony bezpośrednio po wyciskaniu i starzony sztucznie w piecu.
- T6: profil przesycony i starzony sztucznie, co daje pełną wytrzymałość stopu.
- T66: odmiana T6 dla stopów 6060 i 6063, z kontrolowanym procesem i wyższymi gwarantowanymi własnościami.
Przykład ze stopu EN AW-6060 dobrze pokazuje skalę różnic. W stanie T4 norma wymaga minimum 120 MPa wytrzymałości na rozciąganie. W stanie T6 dla ścianki do 3 mm jest to 190 MPa, a w stanie T66 już 215 MPa. Zamówienie profilu bez wskazania stanu oznacza więc ryzyko otrzymania materiału słabszego o ponad 40%.
Jak geometria przekroju wpływa na sztywność i masę profilu?
Geometria przekroju decyduje o sztywności profilu w większym stopniu niż gatunek stopu. Wszystkie stopy aluminium mają podobny moduł Younga, około 70 GPa. Ugięcie belki zależy od iloczynu modułu Younga i momentu bezwładności przekroju, więc sztywność poprawia się głównie przez zmianę kształtu, a nie stopu.
Moment bezwładności rośnie z trzecią potęgą wysokości przekroju. Podwojenie wysokości prostokątnego profilu zwiększa jego sztywność na zginanie około ośmiokrotnie. Dlatego profil 40×80 ustawiony wyższym bokiem pionowo ugina się znacznie mniej niż ten sam profil położony płasko. Profile zamknięte, takie jak rury kwadratowe i prostokątne, lepiej przenoszą też skręcanie niż kątowniki i ceowniki.
Masę profilu łatwo oszacować samodzielnie. Gęstość stopów 6xxx wynosi około 2,7 g/cm³, więc masa metra bieżącego w kilogramach to pole przekroju w milimetrach kwadratowych pomnożone przez 0,0027. Rura kwadratowa 40×40×2 mm ma przekrój 304 mm², a więc waży około 0,82 kg/m.
Grubość ścianki wpływa również na technologię. Zbyt cienka ścianka przy dużym przekroju może falować, a bardzo różne grubości w jednym profilu powodują nierównomierne chłodzenie i odkształcenia. Projektant profilu specjalnego powinien dążyć do możliwie wyrównanej grubości ścianek.
Jakie tolerancje wymiarowe obowiązują profile aluminiowe?
Tolerancje profili aluminiowych wynikają z norm europejskich, a ich wybór zależy od tego, czy profil ma charakter ogólny, czy precyzyjny. Dla kształtowników ogólnego przeznaczenia stosuje się normę PN-EN 755-9. Profile precyzyjne ze stopów EN AW-6060 i EN AW-6063, typowe dla okien i fasad, podlegają normie PN-EN 12020, która obejmuje profile o średnicy koła opisanego do 350 mm.
Poza wymiarami przekroju warto określić tolerancje prostoliniowości, skręcenia i płaskości. Mają one duże znaczenie w długich elementach prowadzących, na przykład w osiach maszyn i przenośnikach. Jeżeli wymagania są ostrzejsze niż w normie, trzeba je wpisać na rysunku i uzgodnić z dostawcą przed produkcją.
Jak dobrać wykończenie powierzchni do warunków pracy?
Wykończenie powierzchni dobiera się do agresywności środowiska, wymagań estetycznych i odporności na ścieranie. Najczęściej stosowane rozwiązania to:
- powierzchnia surowa: wystarcza wewnątrz pomieszczeń i w elementach ukrytych,
- anodowanie: według standardu QUALANOD klasy od AA5 do AA25, przy czym na zewnątrz stosuje się zwykle AA20 lub AA25,
- malowanie proszkowe: według standardu QUALICOAT minimum 60 µm dla klas 1, 1.5 i 2, z szeroką paletą kolorów RAL,
- szczotkowanie i polerowanie: wykończenia dekoracyjne, często łączone z anodowaniem.
Klasa 2 powłok proszkowych zapewnia wyższą odporność na promieniowanie UV niż klasa 1 i sprawdza się na elewacjach. W strefach nadmorskich i przemysłowych warto wymagać wzmocnionej obróbki wstępnej, która ogranicza korozję nitkową pod powłoką.
Kiedy profil katalogowy nie wystarczy?
Profil katalogowy przestaje wystarczać, gdy element ma pełnić kilka funkcji jednocześnie albo gdy seryjna produkcja wymaga ograniczenia operacji montażowych. W jednym przekroju można wtedy zintegrować prowadnicę, kanał na uszczelkę, zatrzask i żebra usztywniające. Daje to mniejszą masę i niższy koszt jednostkowy w długiej serii.
Producenci oferujący profile aluminiowe według dokumentacji klienta zaczynają zwykle od analizy wykonalności przekroju. Sprawdzają średnicę koła opisanego, grubości ścianek, proporcje szczelin i wpływ kształtu na trwałość matrycy. Na tym etapie można jeszcze tanio zmienić promienie zaokrągleń lub grubość żeber, zanim powstanie oprzyrządowanie.
Zamawiając profil specjalny, trzeba przygotować rysunek z wymiarami i tolerancjami, wskazać stop i stan, wymaganą długość, wykończenie powierzchni oraz roczne zapotrzebowanie. Warto też zapytać o minimalną partię produkcyjną, maksymalną długość profili i możliwość obróbki mechanicznej w tym samym zakładzie.
Najczęściej zadawane pytania
Czym różni się stop 6060 od 6063?
Stopy EN AW-6060 i EN AW-6063 są bardzo podobne, a 6063 ma nieco więcej magnezu. Dzięki temu w stanie T6 osiąga wyższe minimalne własności, na przykład 215 MPa wytrzymałości na rozciąganie przy ściance do 10 mm. Oba stopy dobrze się wyciskają i nadają do anodowania dekoracyjnego.
Czy profil ze stopu 6082 można anodować?
Tak, profil ze stopu EN AW-6082 można anodować, ale efekt dekoracyjny jest słabszy niż na stopach 6060 i 6063. Powierzchnia może mieć nierówny odcień i widoczne smugi. Anodowanie 6082 sprawdza się więc głównie jako ochrona techniczna, a nie jako wykończenie wizualne.
Jak obliczyć masę profilu aluminiowego?
Masę profilu aluminiowego oblicza się, mnożąc pole przekroju w milimetrach kwadratowych przez 0,0027. Wynik podaje masę jednego metra w kilogramach. Na przykład profil o przekroju 500 mm² waży około 1,35 kg/m. Dokładną wartość podaje karta katalogowa danego profilu.
Jaką grubość anodowania wybrać na zewnątrz?
Na zewnątrz budynków stosuje się zwykle anodowanie w klasie AA20 lub AA25, czyli powłokę o średniej grubości co najmniej 20 lub 25 µm. Klasa AA25 jest zalecana w środowisku przemysłowym i nadmorskim. Cieńsze klasy, AA5 i AA10, przeznaczone są do wnętrz.
Co zapamiętać?
- Dobór profilu zaczyna się od obciążeń, a kończy na wykończeniu powierzchni.
- Stop i stan T trzeba zawsze podać razem, bo stan zmienia wytrzymałość nawet o ponad 40%.
- Sztywność poprawia się przez geometrię przekroju, ponieważ wszystkie stopy mają podobny moduł Younga.
- Profile precyzyjne do okien i fasad podlegają normie PN-EN 12020, a pozostałe normie PN-EN 755-9.
- Na zewnątrz stosuje się anodowanie AA20 lub AA25 albo malowanie proszkowe minimum 60 µm.

Komentarze (0)
Zostaw komentarz